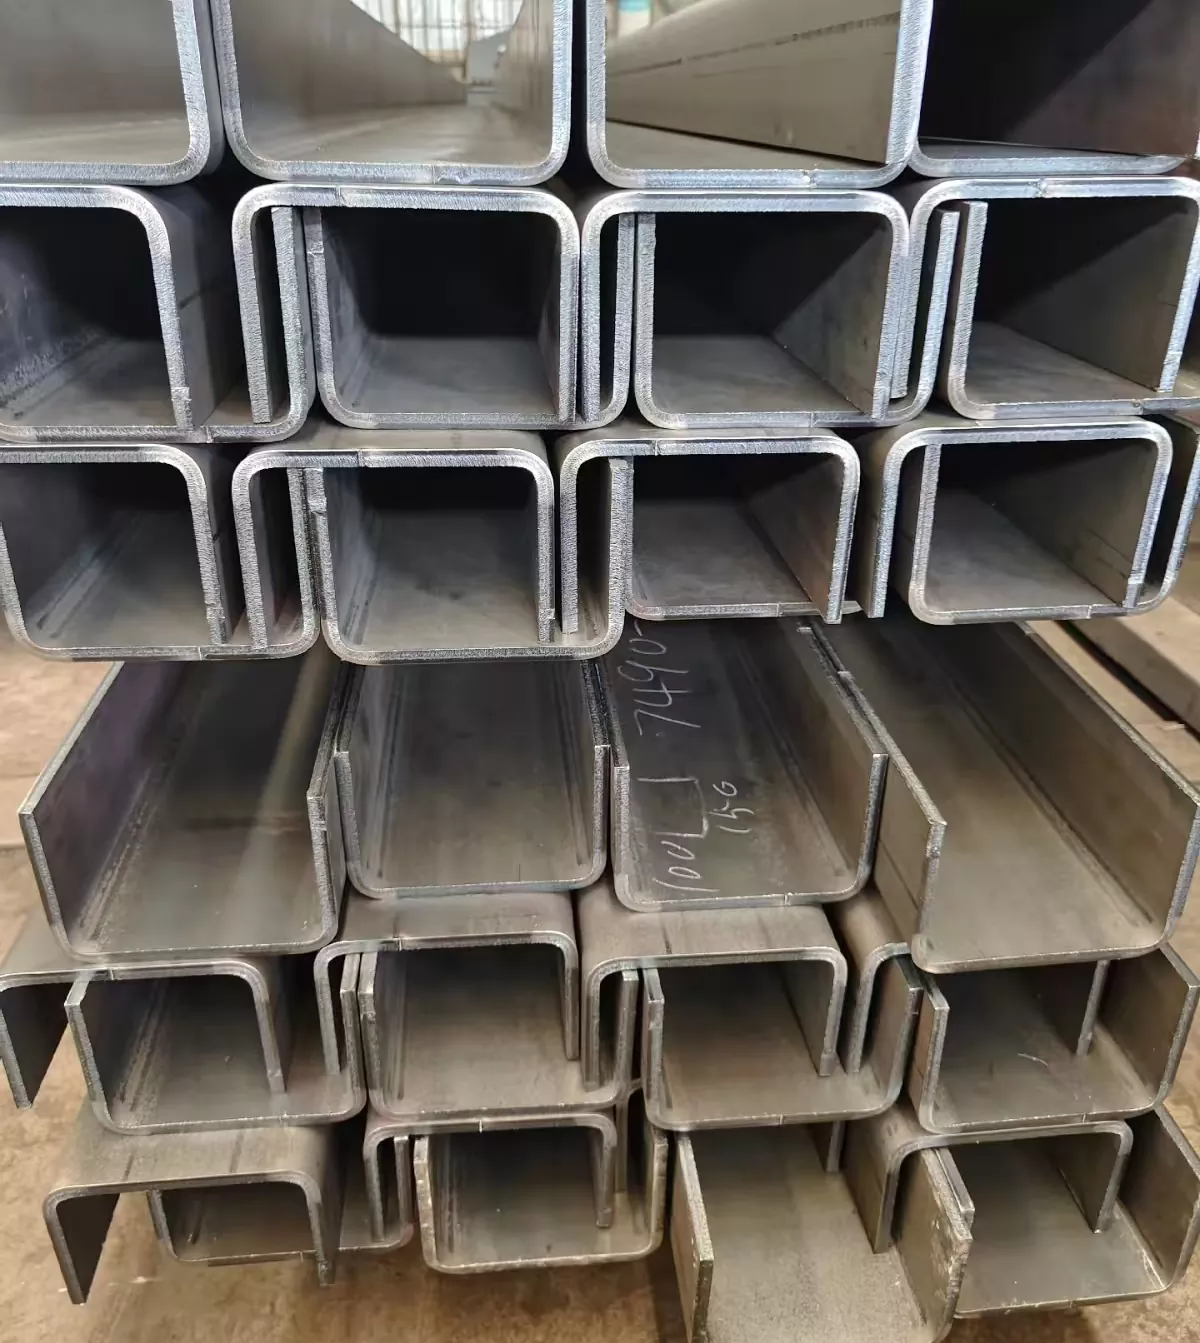
Ыстық мырыштау болат арналарды қалай қорғайды?
Болат арналар заманауи құрылыста ең әмбебап және кеңінен қолданылатын құрылымдық компоненттердің бірі болып табылады. Құрылыс рамалары мен көпір тіректерінен бастап өнеркәсіптік платформалар мен трансмиссия мұнараларына дейін бұл C-тәрізді немесе U-тәрізді секциялар жүктерді тасымалдайды, тұрақтылықты қамтамасыз етеді және сансыз құрылымдардың негізін құрайды. Дегенмен, болаттың негізгі осалдығы бар: ол ылғал мен оттегінің әсерінен коррозияға ұшырайды. Коррозияның жылдық жаһандық құны 2,5 триллион доллардан асады, ал құрылымдық болат үшін коррозия мерзімінен бұрын істен шығудың, қымбат техникалық қызмет көрсетудің және қауіпсіздік қауіптерінің басты себебі болып табылады. Бұл жерде ыстық мырыштау суретке енеді.
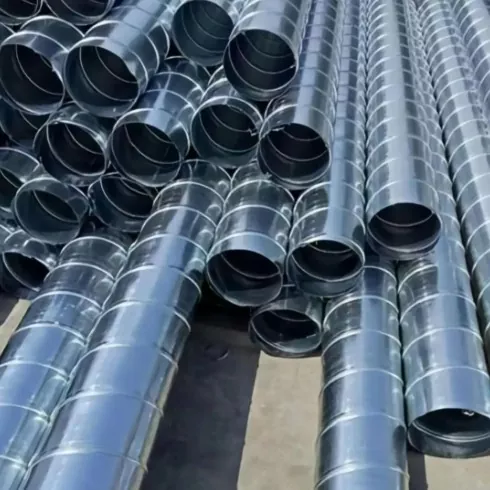
Ыстық мырыштау - бұл қорғаныш мырыш жабыны қолданылатын металлургиялық процессболат арналароларды балқытылған мырышқа батыру арқылы. Бояудан немесе бетіне жай ғана жабысатын басқа беттік жабындардан айырмашылығы, ыстық мырыштау мырыш пен болат арасында металлургиялық байланыс жасайды, болат бетінің ажырамас бөлігі болып табылатын мырыш-темір қорытпасының қабаттарының сериясын құрайды. Бұл жабын қуатты, қос әрекетті қорғаныс механизмін қамтамасыз етеді. Біріншіден, мырыш болатты коррозиялық ортадан тығыздайтын физикалық тосқауыл ретінде әрекет етеді. Екіншіден, жабын зақымдалған болса, мырыш арнаның құрылымдық тұтастығын сақтау үшін артықшылықты түрде коррозияға ұшыраған болатты құрбандықпен қорғайды. Бұл мақалада мырышталған өнімнің қызмет ету мерзімін анықтайтын процесті, жабын сипаттамаларын, өнімділік сипаттамаларын және факторларды зерттей отырып, ыстық мырыштау болат арналарды қалай қорғайтыны туралы кешенді техникалық талдауды қамтамасыз етеді.
Мазмұны
- 1. Ыстық мырыштау дегеніміз не және ол қалай жұмыс істейді?
- 2. Құрбандық қорғау және тосқауылдан қорғау ғылымы
- 3. Мырышпен қапталған болаттан жасалған арналар үшін жабынның техникалық сипаттамалары қандай?
- 4. Ыстық мырыштау коррозиядан қорғаудың басқа әдістерімен қалай салыстырылады?
- 5. Мырышталған болаттан жасалған арналардың қызмет ету мерзімін қандай факторлар анықтайды?
- 6. Жиі қойылатын сұрақтар (ЖҚС)
- 7. Қорытынды
1. Ыстық мырыштау дегеніміз не және ол қалай жұмыс істейді?
Ыстық мырыштау – тазартылған болатты шамамен 450°C (840°F) температурада балқытылған мырыш ваннасына батыру процесі. Процесс жақсы қалыптасқан және 150 жылдан астам уақыт бойы қолданылып келеді. Ол халықаралық стандарттармен реттеледі, соның ішінде ASTM A123 (құрылымдық болат үшін), ISO 1461 және EN ISO 1461. Процесс қарапайым жабын қолданбасы емес; бұл атомдық деңгейде болатпен байланыстырылған бірегей, көп қабатты жабынға әкелетін металлургиялық реакция.
Ыстық мырыштау процесі бетті дайындаудан басталады, бұл жабынның сәтті болуы үшін өте маңызды. Болат арналарды барлық майды, майды, кірді және қақты кетіру үшін мұқият тазалау керек. Тазалау процесі әдетте үш кезеңді қамтиды:
- Майсыздандыру:Болат майлар мен майларды кетіру үшін ыстық сілтілі ерітіндіге немесе еріткішке батырылады.
- Тұздау:Диірмен қағын және тотты кетіру үшін болат сұйылтылған қышқыл ерітіндісіне (әдетте тұз немесе күкірт қышқылы) батырылады.
- Флюсинг:Қалған оксидтерді жою және болат мырыш ваннасына кірер алдында тотығуды болдырмау үшін болат флюс ерітіндісіне (әдетте мырыш аммоний хлориді) батырылады. Флюс сонымен қатар мырыш пен болат арасындағы металлургиялық реакцияға ықпал етеді.
Бетті дайындағаннан кейін болат арна кептіріледі, содан кейін балқытылған мырыш ваннасына батырылады. Ваннаның температурасы мұқият бақыланады, әдетте 445 ° C пен 465 ° C аралығында. Болат батырылған кезде, мырыш болаттағы темірмен әрекеттесіп, мырыш-темір қорытпасының қабаттарын құрайды. Ең сыртқы қабаты дерлік таза мырыш, ал ішкі қабаттары темірдің мөлшері жоғарылайтын интерметалл қосылыстары. Қаптаманың қалыңдығы бірнеше факторларға байланысты, соның ішінде болаттың химиялық құрамы, ванна температурасы, суға батыру уақыты және алу жылдамдығы. Ваннадан шығарылғаннан кейін арна әдетте ауада немесе суды сөндіргіште салқындатылады. Нәтижесі - қатты, тозуға төзімді және болатпен металлургиялық байланысқан жабын. СағатTianjin Shunchen Hongye Enterprise Management Co., Ltd.,Біздің зауытта болат арналардың өлшемдері мен сипаттамаларының кең ауқымын өңдеуге арналған ең заманауи ыстық мырыштау желісі жұмыс істейді.
2. Құрбандық қорғау және тосқауылдан қорғау ғылымы
Ыстық мырыштау арқылы қамтамасыз етілген коррозиядан қорғау екі түрлі механизмге негізделген: тосқауылдан қорғау және құрбандық қорғау. Бұл механизмдерді түсіну мырышталған болаттан жасалған арналардың неліктен талап етілетін ортада жақсы жұмыс істейтінін түсіну үшін өте маңызды.
Тосқауылдан қорғау:Мырыш жабыны болат пен коррозиялық орта арасындағы физикалық тосқауыл ретінде әрекет етеді. Қаптама бүтін болса, ол ылғалдың, оттегінің және басқа коррозиялық заттардың болат бетіне жетуіне жол бермейді. Мырыштың өзі көптеген атмосфералық орталарда коррозияға төзімді. Ауа әсер еткенде мырыш мырыш оксиді мен мырыш карбонатының жұқа, жабысқақ қабатын құрайды, ол тұрақты болып табылады және оның астындағы мырышты одан әрі коррозиядан қорғайды. Бұл патина өзін-өзі емдейді және бірте-бірте ондаған жылдарға созылатын қорғаныс тосқауылын дамытады.
Құрбандық қорғау:Бұл мырыштаудың бірегей артықшылығы. Мырыш болатқа қарағанда электрохимиялық белсенді (анодты). Қаптама зақымдалғанда және болат ашық болған кезде электролит (мысалы, ылғал) қатысуымен гальваникалық элемент пайда болады. Мырыш анод ретінде әрекет етеді және жақсырақ коррозияға ұшырайды, ал болат катод ретінде әрекет етеді және коррозиядан қорғалған. Бұл жабын сызылған немесе кесілген болса да, зақымдалған аймақтың айналасындағы болат әлі де қорғалған дегенді білдіреді. Мырыш тұтынылғанша өзін құрбан ете береді. Бұл жабын бұзылғаннан кейін толығымен істен шығатын бояу сияқты тек тосқауыл жабындарынан маңызды артықшылығы болып табылады.
Төмендегі кестеде екі қорғаныс механизмі жинақталған:
| Қорғау механизмі | Ол қалай жұмыс істейді | Артықшылық | Шектеу |
| Барьерлік қорғаныс | Мырыш жабыны болатты қоршаған ортадан физикалық түрде тығыздайды. | Қаптама бұзылмаған кезде коррозияны болдырмайды. | Қаптама зақымдалған жағдайда орындалмайды. |
| Құрбандық қорғау | Мырыш ашық болатты қорғау үшін жақсырақ коррозияға ұшырайды. | Қаптама зақымдалған болса да болатты қорғайды. | Уақыт өте келе мырыш тұтынады; белгілі бір қашықтықта ғана тиімді. |
Осы екі механизмнің үйлесімі ыстық мырыштауды соншалықты тиімді етеді. Тосқауылдық қорғаныс зақымданбаған кезде ұзақ мерзімді қорғанысты қамтамасыз етеді, ал құрбандық қорғанысы зақымдалған жағдайда қауіпсіздік торын қамтамасыз етеді. Бұл әсіресе тасымалдау және орнату кезінде өңделетін болат арналар үшін өте маңызды, өйткені олар бетінің кейбір зақымдалуына әкелуі мүмкін. Шунченде біз мырышталған болаттан жасалған арналарымыздың өнімділігі бойынша ауқымды далалық зерттеулер жүргіздік және нәтижелер олардың қатал ортада да ондаған жылдар бойы сенімді қорғауды қамтамасыз ететінін дәйекті түрде көрсетеді.
3. Мырышпен қапталған болаттан жасалған арналар үшін жабынның техникалық сипаттамалары қандай?
Ыстық мырышталған жабынның өнімділігі оның қалыңдығымен, жабысуымен және біркелкілігімен анықталады. Бұл сипаттамалар материалдың әртүрлі қалыңдығы үшін жабын массасы мен қалыңдығына қойылатын талаптарды қамтамасыз ететін халықаралық стандарттарда көрсетілген. Болат арналарын ыстықтай мырыштау үшін ең көп қолданылатын стандарттар ASTM A123 (құрылымдық болат өнімдері үшін) және ISO 1461. Бұл стандарттар әртүрлі болат қалыңдығы диапазондары үшін жабынның ең төменгі қалыңдығын анықтайды. Қаптаманың қалыңдығы әдетте микрометрмен (мкм) немесе шаршы фут үшін унциямен (унция/фут²) өлшенеді.
Төмендегі кестеде ASTM A123 сәйкес ыстық мырышталған болат арналар үшін ең аз жабу талаптары берілген:
| Болат қалыңдығы (мм) | Ең аз жабын қалыңдығы (мкм) | Ең аз жабын массасы (г/м²) | Типтік қолданба |
| ≥ 6,0 мм | 85 мкм | 610 г/м² | Ауыр құрылымдық арналар, көпір арқалықтары |
| 3,0 - 6,0 мм | 70 мкм | 505 г/м² | Құрылыс қаңқалары, өндірістік платформалар |
| 1,5 - 3,0 мм | 55 мкм | 395 г/м² | Жеңіл құрылымдық арналар, тіректер |
| < 1,5 мм | 45 мкм | 325 г/м² | Құрылымдық емес арналар, кесу |
Қаптаманың қалыңдығы бүкіл арна бойынша біркелкі емес. Болаттың геометриясына және алу кезінде балқытылған мырыш ағынына байланысты жабын әдетте шеттері мен бұрыштарында қалыңырақ болады. Тегіс беттерде жабын жұқа болуы мүмкін. Стандарттар мұны жабынның орташа қалыңдығын және ең төменгі жергілікті қалыңдықты көрсету арқылы есептейді. Қаптаманың орташа қалыңдығы көрсетілген минимумға сәйкес болуы керек, ал жергілікті қалыңдық ең төменгі орташа қалыңдықтың белгілі бір пайызынан (әдетте 80%) төмен түспеуі керек.
Қалыңдықтан басқа, жабын да болат субстратқа жақсы жабысуы керек. Нашар жабысу жабынның қабыршақтанып кетуіне немесе қабыршақтанып кетуіне әкелуі мүмкін, бұл тосқауыл мен құрбандық қорғанысын бұзады. Сәйкестік иілу сынағы немесе қашау сынағы арқылы бағаланады. Болат майысқан немесе соғылған кезде жабын қабыршақтанып кетпеуі керек.
Tianjin Shunchen Hongye Enterprise Management Co., Ltd.-де біздің зауыт ыстық мырышпен қаптау бойынша ең қатаң халықаралық стандарттарды ұстанады. Біз барлық болат арналарымызда біркелкі, жабысқақ жабынды қамтамасыз ететін меншікті процесті қолданамыз. Біз сондай-ақ әрбір тапсырысқа жабынның қалыңдығын, массасын және әрбір партия үшін жабысуын құжаттайтын сынақ сертификаттарын береміз. Сапаға деген бұл міндеттеме біздің мырышталған болат арналарымыз тұтынушылар үшін сенімді, ұзақ мерзімді коррозиядан қорғауды қамтамасыз етеді.
4. Ыстық мырыштау коррозиядан қорғаудың басқа әдістерімен қалай салыстырылады?
Ыстық мырыштау болат арналарды коррозиядан қорғаудың жалғыз әдісі емес. Басқа кең таралған әдістерге бояу, ұнтақпен бояу, электропласть және атмосфералық болатты пайдалану (мысалы, Кортен болаты) жатады. Әрбір әдістің өзіндік артықшылықтары мен кемшіліктері бар және әдісті таңдау қолданбаға, қоршаған орта жағдайларына және қажетті қызмет мерзіміне байланысты.
Кескіндеме:Кескіндеме - болат арналарды қорғаудың кең таралған және үнемді әдісі. Дегенмен, бояу тек кедергі жасайтын жабын болып табылады. Егер бояу сызылған немесе зақымдалған болса, болат ашық болады және коррозияға бастайды. Коррозия бояу пленкасының астына таралып, оның көпіршіктері мен қабығын тудырады. Бояу сонымен қатар тұрақты күтімді қажет етеді, әдетте әр 5-10 жыл сайын қайта бояу қажет. Ыстық мырыштау, керісінше, тосқауыл және құрбандық қорғанысын қамтамасыз етеді және көптеген орталарда 50 жылдан асатын техникалық қызмет көрсетусіз қызмет ету мерзіміне ие.
Ұнтақты бояу:Ұнтақты жабын - бұл электростатикалық түрде жағылатын, содан кейін жылу астында өңделетін берік, тартымды әрлеу. Ол жақсы тосқауыл қорғанысын қамтамасыз етеді және түстердің кең ауқымында қол жетімді. Дегенмен, бояу сияқты, ол құрбандық қорғанысын қамтамасыз етпейді. Ол сондай-ақ соққыдан және тозудан зақымдануға бейім. Ұнтақты жабын коррозиядан қорғауды және эстетикалық жағымды әрлеуді қамтамасыз ету үшін мырыштау үшін үстіңгі жабын ретінде жиі қолданылады (дуплексті жабын ретінде белгілі процесс).
Электрлік қаптау:Электрлік қаптау - болатқа мырыштың немесе басқа металдың жұқа қабатын салу үшін электр тогын пайдаланатын процесс. Қаптама, әдетте, ыстық мырышпен өңделгеннен әлдеқайда жұқа (әдетте 5-15 мкм) және ол бірдей металлургиялық байланысты түзбейді. Электролитпен қапталған жабындар ішкі қолданбаларға немесе праймер ретінде пайдалануға жарамды, бірақ олар сыртқы немесе қатал ортада ұсынылмайды.
Ауыр болат:Кортен сияқты атмосфералық болат - атмосфераға әсер еткенде қорғаныш тот қабатын (патина) құрайтын жоғары берік, төмен легирленген болат. Бұл патина одан әрі коррозияға тосқауыл ретінде әрекет етеді. Дегенмен, патина барлық ортада дұрыс қалыптаспауы мүмкін және ол ағын сумен боялады. Ауыртпалық болат жабын емес; бұл басқа материал және ол стандартты көміртекті болаттан қымбатырақ.
Төмендегі кестеде осы әдістердің өнімділігі мен құнының сипаттамалары салыстырылады:
| Әдіс | Қорғау механизмі | Әдеттегі қызмет ету мерзімі (сыртқы) | Техникалық қызмет көрсету талабы | Салыстырмалы құн |
| Ыстық мырыштау | Тосқауыл + Құрбандық | 50+ жыл | Төмен (тек тексеру үшін) | Орташа |
| Кескіндеме | Тек тосқауыл | 5-10 жыл | Жоғары (қайта бояу) | Төмен |
| Ұнтақты бояу | Тек тосқауыл | 10-15 жыл | Орташа | Орташа |
| Электрлік қаптау | Тек тосқауыл | 2-5 жыл | Орташа | Төмен |
| Ауыртпалық болат | Кедергі (патина) | 30-50 жыл | Төмен | Жоғары |
Кестеде көрсетілгендей, ыстық мырыштау ұзақ қызмет ету мерзімі, төмен техникалық қызмет көрсету және тиімді қорғаудың ең жақсы үйлесімін ұсынады. Сондықтан бұл көпірлер, тасымалдау мұнаралары және өнеркәсіптік құрылымдар сияқты талап етілетін қолданбаларда болат арналарды қорғаудың таңдаулы әдісі. Shunchen-де біз өз тұтынушыларымызға ең талап етілетін сипаттамаларға сәйкес келетін жоғары сапалы ыстық мырышталған болаттан жасалған арналарды беруге міндеттенеміз.
5. Мырышталған болаттан жасалған арналардың қызмет ету мерзімін қандай факторлар анықтайды?
Ыстық мырышталған болаттан жасалған арнаның қызмет ету мерзімі мырыш жабынының тоттану жылдамдығымен анықталады. Мырыштың коррозия жылдамдығы оның әсер ету ортасына байланысты. Жалпы алғанда, жабынның қызмет ету мерзімі оның қалыңдығына тура пропорционалды және қоршаған ортаның коррозия жылдамдығына кері пропорционалды. Төмендегі факторлар қызмет ету мерзімінің ең маңызды анықтаушылары болып табылады:
- Қаптау қалыңдығы:Қалың жабын ұзақ қызмет ету мерзімін қамтамасыз етеді. Қарым-қатынас шамамен сызықтық. Мысалы, 85 мкм жабын сол ортада 45 мкм жабынға қарағанда шамамен екі есе ұзақ қызмет етеді.
- Атмосфералық жағдайлар:Ең маңызды экологиялық фактор – атмосфераның коррозиялық қасиеті. Коррозия ылғалдылық, күкірт диоксиді, хлоридтер (тұз спрейінен) және басқа ластаушы заттардың деңгейімен анықталады. Қоршаған орталар C1 (өте төмен коррозиялық, мысалы, құрғақ үй ішінде) бастап C5 (өте жоғары коррозиялық, мысалы, жағалау немесе өнеркәсіптік) дейін жіктеледі.
- Температура:Мырыштың коррозия жылдамдығы температураға қарай артады. Дегенмен, әсер болат сияқты айқын емес. Көптеген атмосфералық орталарда температура негізгі фактор емес.
- Ылғалдылық уақыты:Бетінің ылғалды болуының ұзақтығы маңызды фактор болып табылады. Бетінің ылғалдылығы неғұрлым ұзақ болса, коррозия жылдамдығы соғұрлым жоғары болады. Сондықтан ылғалды болып қалатын қорғалған жерлер тез кебетін ашық жерлерге қарағанда коррозияға ұшырайды.
- Қоршаған ортаның рН:Мырыш рН 6-дан 12-ге дейінгі диапазондағы коррозияға төзімді. Бұл диапазоннан тыс жерлерде коррозия жылдамдығы артады. Қышқыл орталар (рН < 6) және қатты сілтілі орталар (рН > 12) мырыш жабынына әсер етуі мүмкін.
Мырышталған болаттан жасалған арнаның қызмет ету мерзімін келесі формула бойынша бағалауға болады:
Қызмет ету мерзімі (жыл) = Қаптау қалыңдығы (мкм) / коррозия жылдамдығы (мкм/жыл)
Коррозия жылдамдығы қоршаған ортамен анықталады және оны ISO 9223 стандартындағылар сияқты жарияланған кестелерден алуға болады. Мысалы, қалалық ортада (C3) мырыштың коррозия жылдамдығы шамамен 1,5 мкм/жыл құрайды. Сондықтан 85 мкм жабын шамамен 57 жыл қызмет ету мерзімін қамтамасыз етеді. Жағалау ортасында (C5) коррозия жылдамдығы шамамен 4,0 мкм/жыл, сондықтан бірдей жабын шамамен 21 жыл қызмет ету мерзімін қамтамасыз етеді.
Төмендегі кестеде әртүрлі орталар үшін типтік коррозия жылдамдығы мен болжамды қызмет ету мерзімі берілген:
| Қоршаған орта (тоттану санаты) | Коррозия жылдамдығы (мкм/жыл) | 85 мкм жабынның болжалды қызмет ету мерзімі |
| C1 (өте төмен - құрғақ үй ішінде) | < 0,1 | > 100 жыл |
| C2 (төмен - ауылдық) | 0,1 - 0,7 | 60-100 жыл |
| C3 (Орташа - қалалық) | 0,7 - 2,0 | 40 - 80 жыл |
| C4 (жоғары - өнеркәсіптік) | 2,0 - 4,0 | 20 - 40 жыл |
| C5 (Өте жоғары - жағалау/теңіз) | 4,0 - 8,0 | 10 - 20 жыл |
Shunchen-де біз тұтынушыларымызға әртүрлі орталарда мырышталған болат арналарымыздың күтілетін қызмет ету мерзімі туралы толық ақпарат береміз. Біз сондай-ақ әрбір жобаның нақты талаптарын қанағаттандыру үшін жабын қалыңдығының ауқымын ұсынамыз. Біздің техникалық топ қолданбаңыз үшін сәйкес жабын қалыңдығын таңдауға көмектесе алады.
6. Жиі қойылатын сұрақтар (ЖҚС)
1-сұрақ: Ыстық мырыштау процесі қанша уақытқа созылады?
Жауап: Ыстық мырыштау процесінің өзі болат арнаның өлшемі мен қалыңдығына байланысты шамамен 5-15 минутты алады. Дегенмен, бүкіл процесс, соның ішінде бетті дайындау (майсыздандыру, маринадтау және флюстеу), кептіру, батыру және салқындату бірнеше сағатты алады. Tianjin Shunchen Hongye Enterprise Management Co., Ltd. компаниясында біздің фабрикада болат арналардың үлкен көлемін тиімді өңдеуге мүмкіндік беретін жоғары қуатты өндірістік желі бар.
2-сұрақ: Мырышталған болаттан жасалған арналарды дәнекерлеуге бола ма?
Жауап: Иә, мырышталған болаттан жасалған арналарды дәнекерлеуге болады. Дегенмен, дәнекерлеу процесі жылу әсер ететін аймақтағы мырыш жабынына зақым келтіреді, бұл болатты коррозияға ұшыратады. Коррозиядан қорғауды қалпына келтіру үшін дәнекерленген жерді мырышқа бай бояумен немесе ыстық мырышпен өңдеуге арналған таяқшамен жөндеу керек. Біздің зауыт дәнекерленген мырышталған болаттан жасалған арналарды қамтамасыз етеді және қолданбаңыз үшін сәйкес жөндеу әдісін ұсына алады.
3-сұрақ: Ыстық мырыштау мен электрлі мырыштаудың айырмашылығы неде?
Жауап: Ыстық мырыштау болатты балқытылған мырышқа батыруды қамтиды, ол металлургиялық байланыс пен жабынның қалыңдығы 45-85 мкм немесе одан жоғары болады. Электр мырыштауда болатқа жұқа мырыш қабатын (әдетте 5-15 мкм) тұндыру үшін электр тогын пайдаланады. Ыстық мырыштау коррозиядан жоғары қорғауды қамтамасыз етеді және сыртқы және қатал орталарға жарамды. Электро-мырыштау үй ішінде қолдануға жарамды және жиі бояу үшін праймер ретінде пайдаланылады.
4-сұрақ: Мырышпен қапталған болаттан жасалған арнадағы мырыш жабыны оның беріктігіне әсер ете ме?
Жауап: Мырыш жабыны болат арнаның құрылымдық беріктігіне әсер етпейді. Қаптау болат қалыптасып, дайындалғаннан кейін қолданылады. Мырыштау процесінің жылуы болаттың механикалық қасиеттерін өзгерту үшін жеткілікті жоғары емес. Дегенмен, мырыштау процесі жабын қалыңдығының қосылуына байланысты арнаның өлшемдерінде шамалы өзгерістерді тудыруы мүмкін, бірақ бұл әдетте елеусіз.
5-сұрақ: Мырышталған болаттан жасалған арналарды басқа металдармен байланыста пайдалануға бола ма?
Жауап: Мырышталған болаттан жасалған арналарды басқа металдардың көпшілігімен байланыста пайдалануға болады. Дегенмен, ылғал болған жағдайда мырыш жабыны мен мыс немесе тот баспайтын болат сияқты асыл металдар арасында гальваникалық реакция болуы мүмкін. Мұндай жағдайларда мырыш жақсы коррозияға ұшырайды. Бұған жол бермеу үшін мырышталған болат пен басқа металл арасында оқшаулағыш тосқауыл (мысалы, пластикалық шайба немесе боялған бет) қолданылуы керек. Біздің зауыт мырышталған болаттан жасалған арналардың басқа материалдармен үйлесімділігі туралы кеңес бере алады.
7. Қорытынды
Ыстық мырыштау - болат арналарды коррозиядан қорғаудың ең тиімді және кең таралған әдісі. Оның қос әрекетті қорғау механизмі — тосқауылдан қорғау және құрбандық қорғау — кең ауқымды ортада ұзақ мерзімді, техникалық қызмет көрсетусіз өнімділікті қамтамасыз етеді. Мырыш пен болат арасындағы металлургиялық байланыс жабынның арнаның ажырамас бөлігі болуын қамтамасыз етеді, беріктік пен зақымға төзімділікті қамтамасыз етеді. Мырышталған болаттан жасалған арнаның қызмет ету мерзімі жабынның қалыңдығымен және қоршаған ортаның коррозиясымен анықталады және 20 жылдан 100 жылға дейін болуы мүмкін. Құрылымдық инженерлер, мердігерлер және актив иелері үшін ыстық мырышталған болаттан жасалған арналар өнімділіктің, ұзақ мерзімділіктің және үнемділіктің ең жақсы үйлесімін ұсынады.
Tianjin Shunchen Hongye Enterprise Management Co., Ltd. компаниясында біз өз тұтынушыларымызға ең талап етілетін сипаттамаларға сәйкес келетін жоғары сапалы ыстық мырышталған болат арналарды ұсынуға тырысамыз. Біздің зауытта біз шығаратын әрбір арна сенімді, ұзақ мерзімді коррозиядан қорғауды қамтамасыз ету үшін алдыңғы қатарлы мырыштау технологиясын және қатаң сапаны бақылауды пайдаланады. Біз әртүрлі қолданбалар мен орталарға сәйкес келетін арна өлшемдері мен жабын қалыңдығының кең ауқымын ұсынамыз. Біздің техникалық топ жобаңызға сәйкес өнімді таңдауға көмектесуге дайын.
Tianjin Shunchen Hongye Enterprise Management Co., Ltd. компаниясына хабарласыңыз.бүгін біздің ыстық мырышталған болат арналарымыз және олар сіздің құрылымдық активтеріңізді қалай қорғай алатыны туралы көбірек білу үшін.
Қатысты жаңалықтар
- Z секциялы болат өндірісінде суық қалыптау қандай рөл атқарады?
- Т-тәрізді болатты бұрышты болатпен салыстыру кезінде қандай құрылымдық айырмашылықтар маңызды?
- Ыстық илектелген және дәнекерленген T-тәрізді болат профильдері өндіріс пен өнімділікте қалай ерекшеленеді?
- Неліктен сегізбұрышты болат көптеген салалар үшін негізгі материал болып табылады?
- Болат арналар үшін қандай жалпы ұзындықтар бар?
- Angle Steel өнеркәсіптік зауытқа қызмет көрсетуге арналған негізгі материалға не етеді?
Маған хабарлама қалдырыңыз



Жаңалықтар бойынша ұсыныстар